Hören Sie auf, zuzulassen, dass Ihr Trocknungstunnel zu viel Platz auf Ihrem Produktionsbereich einnimmt.
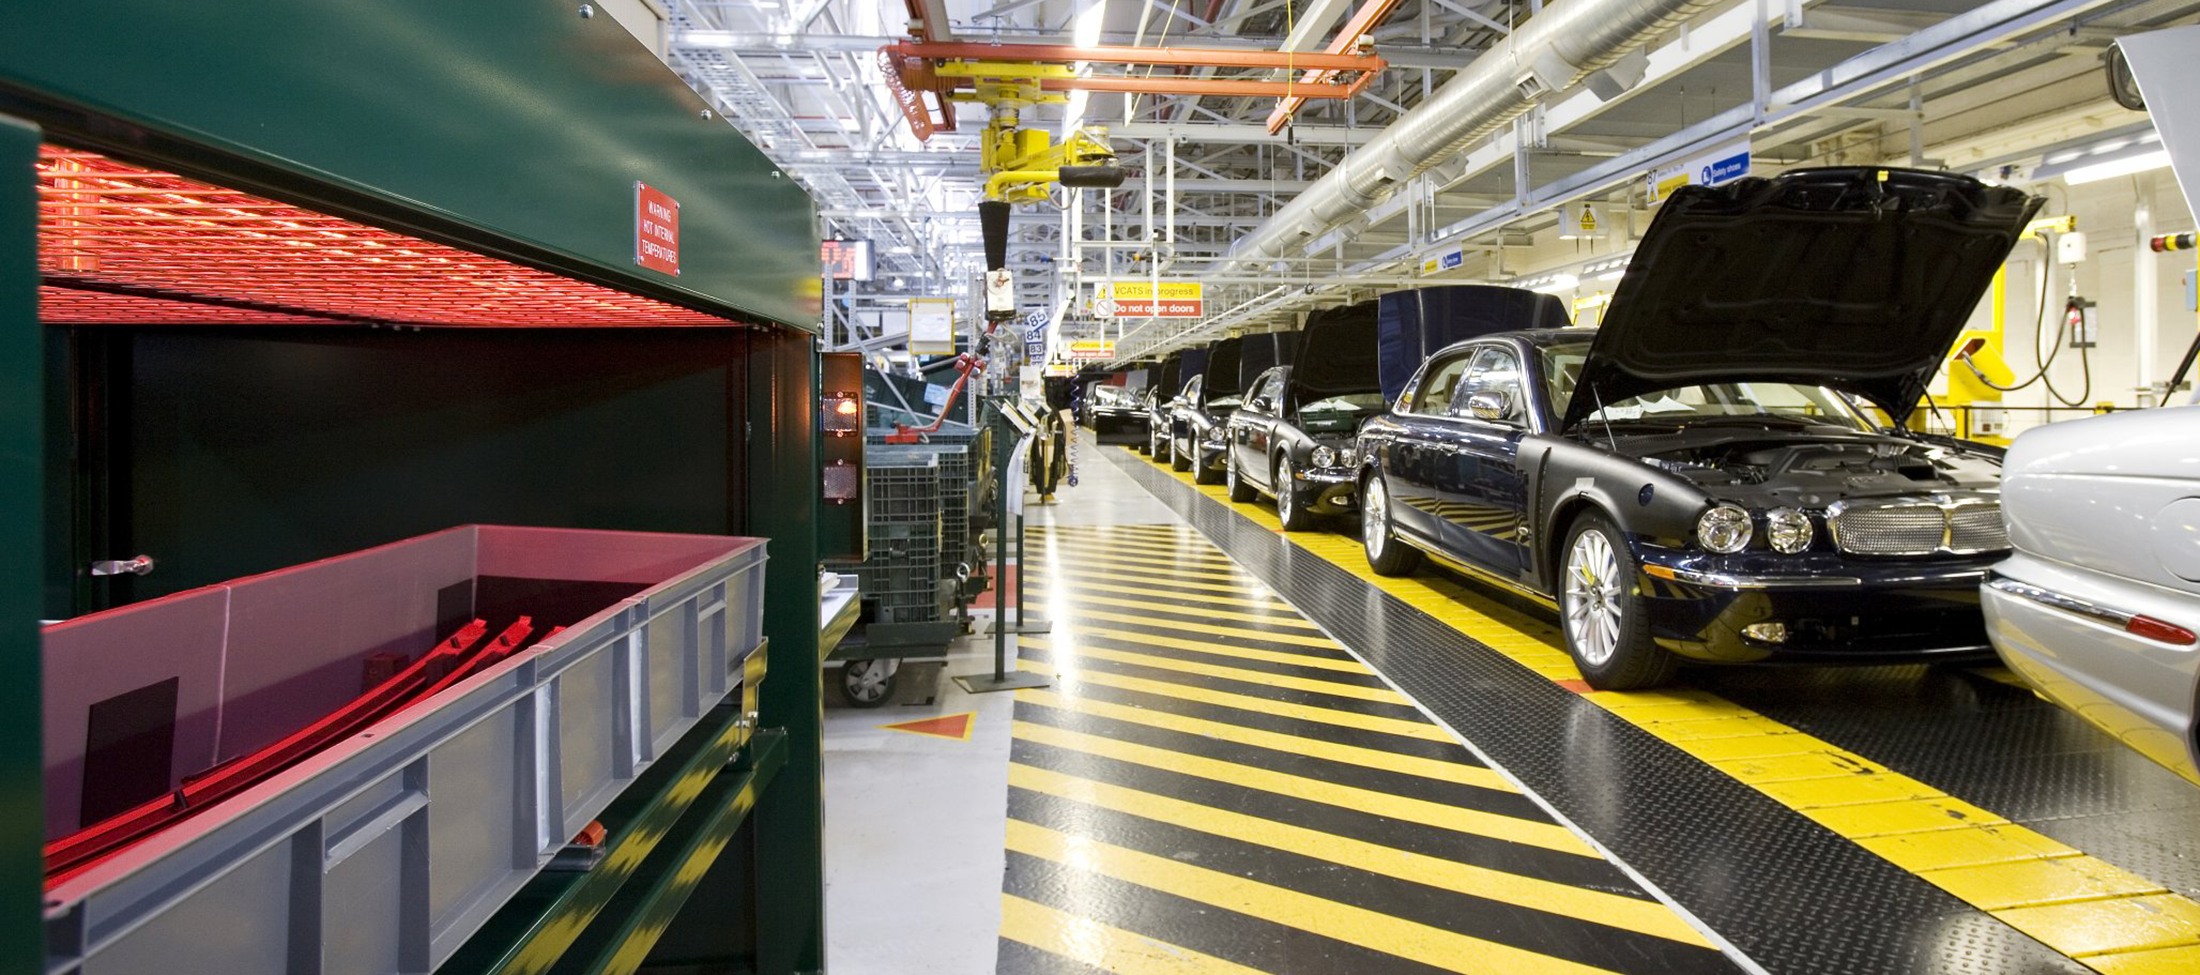
Falls die Produktion der Bremsbeläge langsam voranschreitet, liegt das vermutlich daran, dass Sie auf Konvektionswärme angewiesen sind. Seien wir ehrlich: Luft ist ein schlechter Wärmeleiter – sie leitet Wärme nur sehr langsam weiter und ist außerdem ineffizient. Das ist auch der Grund, warum der Trocknungstunnel vermutlich die Hälfte des verfügbaren Platzes einnimmt.
Wenn Sie es satt haben, so lange zu warten, bis die Produkte fertig sind, dann ist der Wechsel auf Kurzwelleninfrarotstrahlung die richtige Lösung.
Warum das funktioniert
Kurzwelleninfrarot nutzt Strahlung statt Luft zur Wärmeübertragung. Anstatt darauf zu warten, dass die Wände des Ofens sowie die Luft darin sich aufheizen, trifft die Energie direkt auf die Oberfläche der Produkte. Dadurch wird die gewünschte Trocknungstemperatur viel schneller erreicht. Dadurch kann man die Länge des Trocknungstunnels stark verkürzen, ohne dabei an der Produktivität einzubüssen. In einigen Fällen können sogar die Produktionszahlen steigen.
Die technischen Aspekte
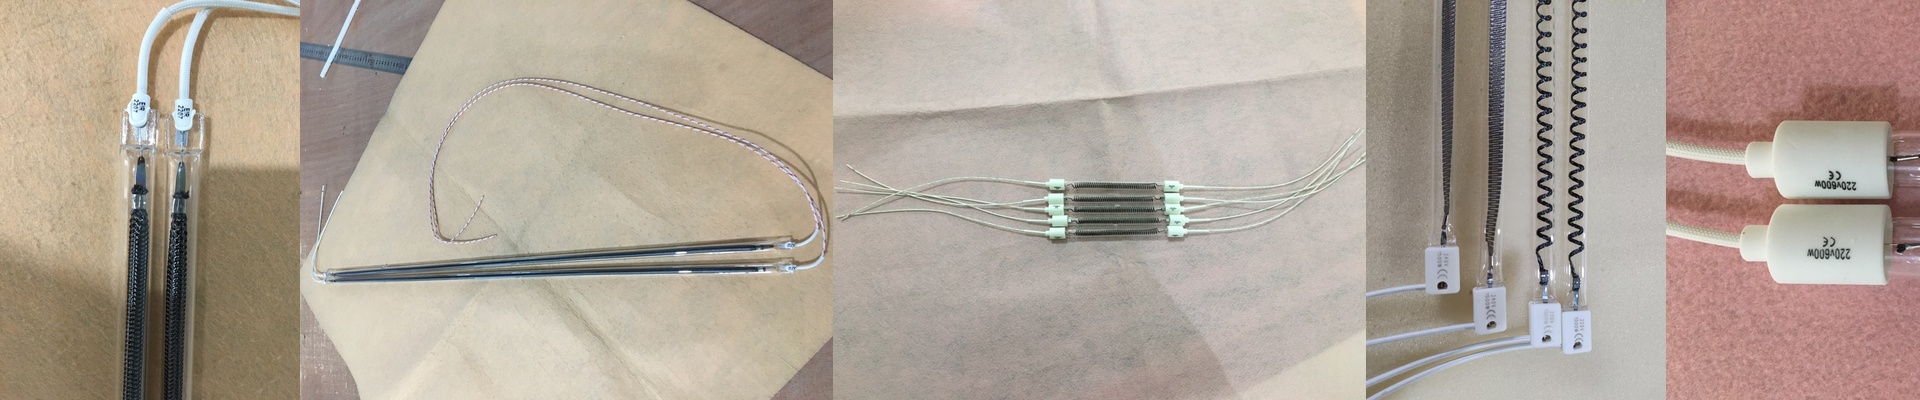
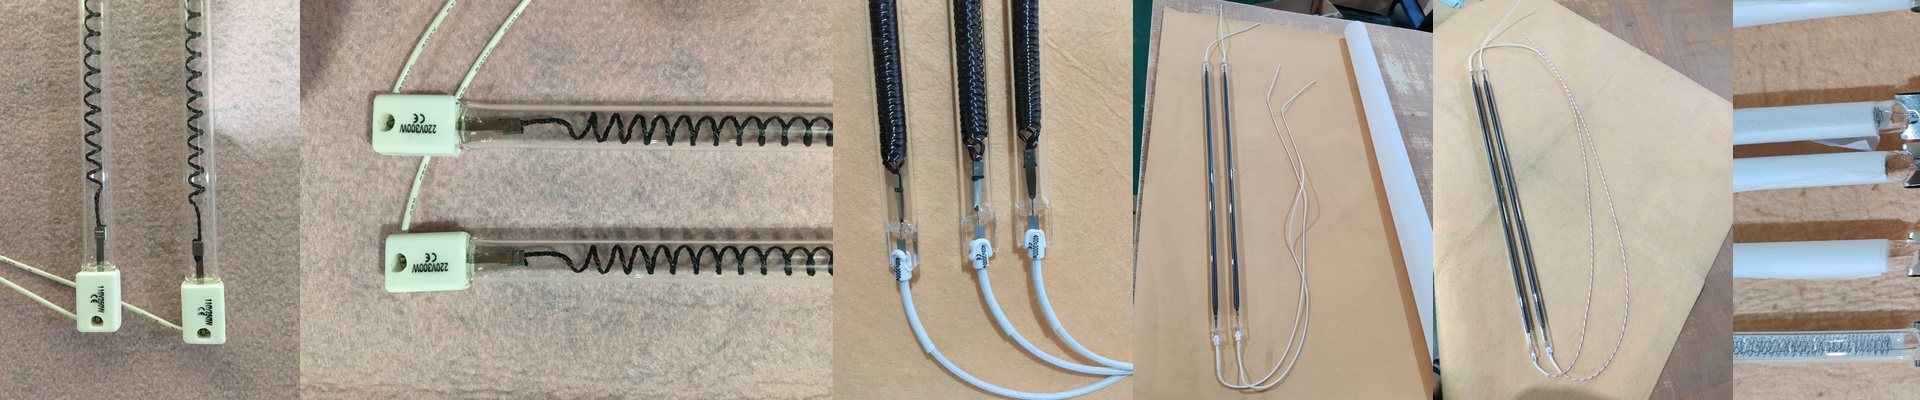
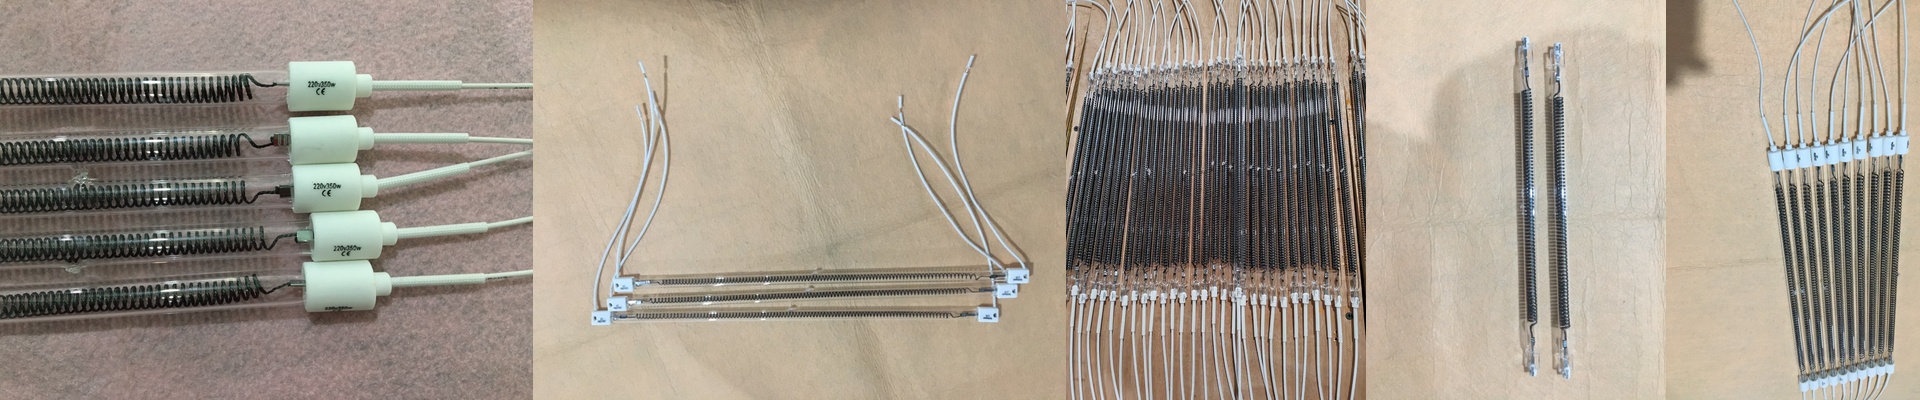
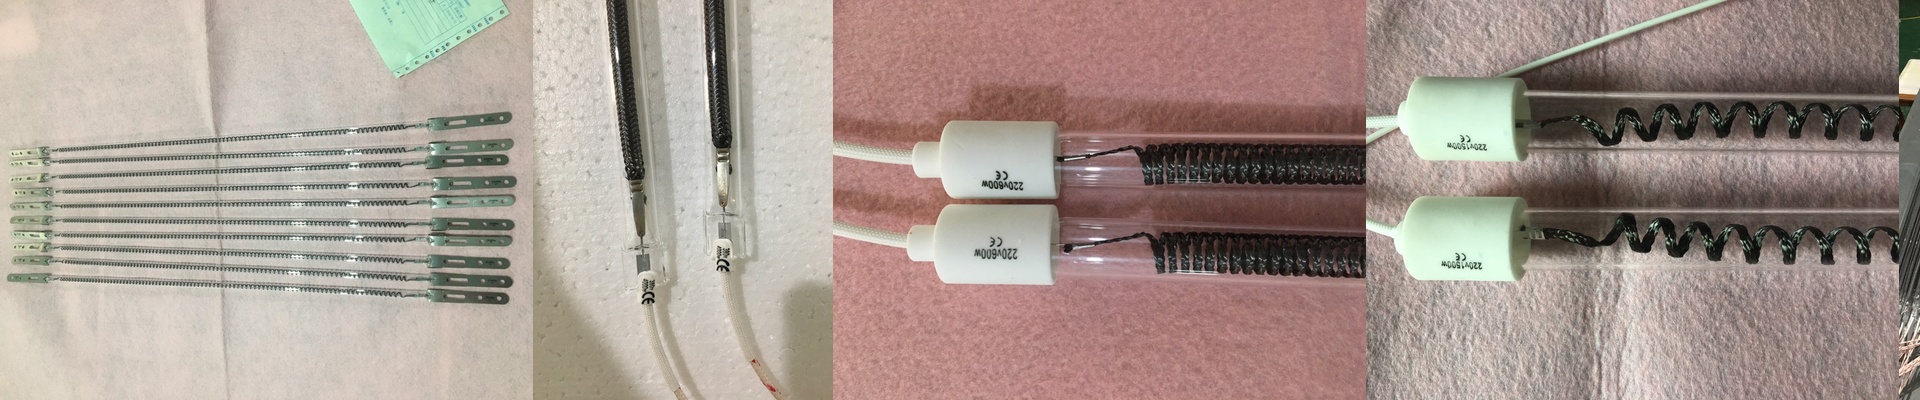
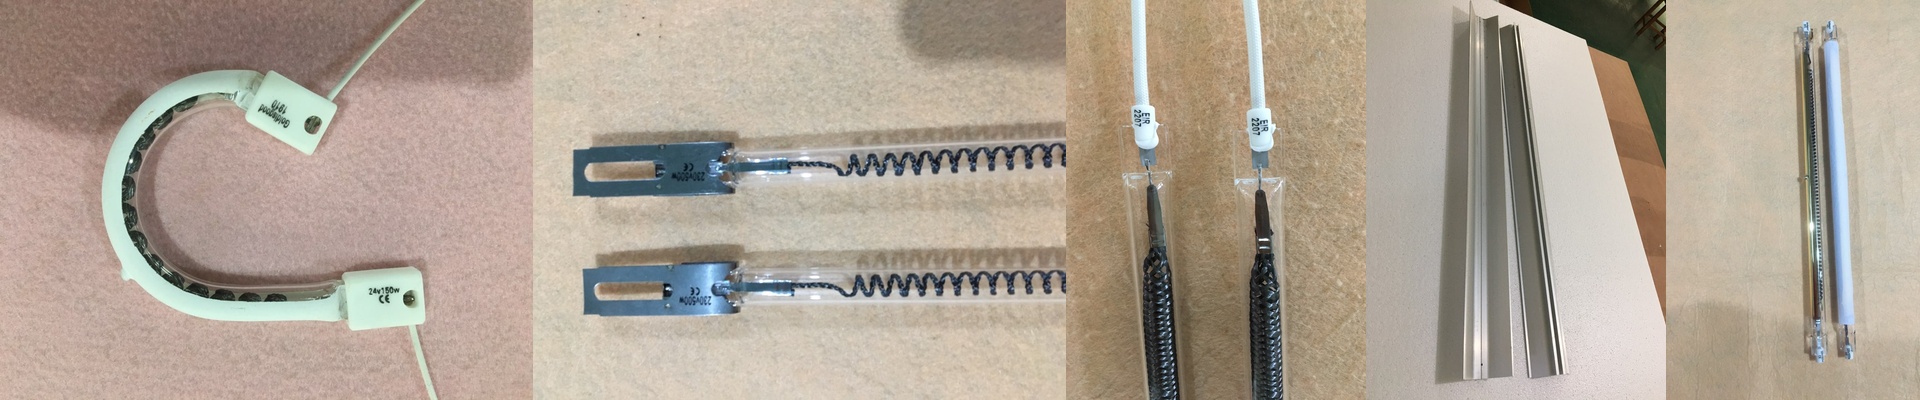
Um die für industrielle Beschichtungen benötigte Wärmestärke zu erzeugen, verwenden wir Hochleistungslichter, die zu Ihrer Spannungsversorgung passen – egal ob Sie mit 230 V oder 400 V arbeiten. Je höher die Leistungsdichte ist, desto schneller verdampfen die Lösungsmittel.
Wir verwenden Quarzglasgehäuse, da diese die Hitze problemlos aushalten können. Sie können einfach als Ersatz für die vorhandenen Lampen verwendet werden. Man muss sie nur mit den Steuergeräten verbinden – fertig. Zudem gehen diese Halogen-Infrarotlampen sofort an. Kein Warten mehr, bis die herkömmlichen Heizgeräte warm werden.
Die Nachteile (denn nichts ist perfekt)
Hocheffiziente Infrarotstrahlung ist schließlich kein Zaubertrick. Man injiziert eine enorme Menge an Energie in einen kleinen Raum. Wenn die Geschwindigkeit des transportierenden Bandes nicht richtig eingestellt ist, können die Produkte beschädigt werden. Es handelt sich dabei um ein Gleichgewichtsproblem – man muss die Leistung der Lampen an die Geschwindigkeit des Bandes anpassen, damit die Beschichtung optimal trocknet, ohne dass die Oberfläche beschädigt wird.
Und noch etwas: Da mehr Produkte schneller bearbeitet werden müssen, müssen auch die Kühlzonen am Ende der Produktionslinie mithalten können. Man möchte schließlich keinen Engpass am letzten Schritt haben.