अपने “क्यूरिंग टनल” को अपने कारखाने की जगह खा जाने से रोकें।
यदि आपके ब्रेक पैडों का उत्पादन धीमा हो रहा है, तो इसका कारण शायद यह है कि आप वायु-आधारित तापन विधि का उपयोग कर रहे हैं। सच कहें तो, हवा तो एक खराब ऊष्मा-वाहक है… यह धीमी है, अकुशल है… और यही कारण है कि आपका “टनल ओवन” आपकी उपलब्ध जगह का आधा हिस्सा घेर लेता है।
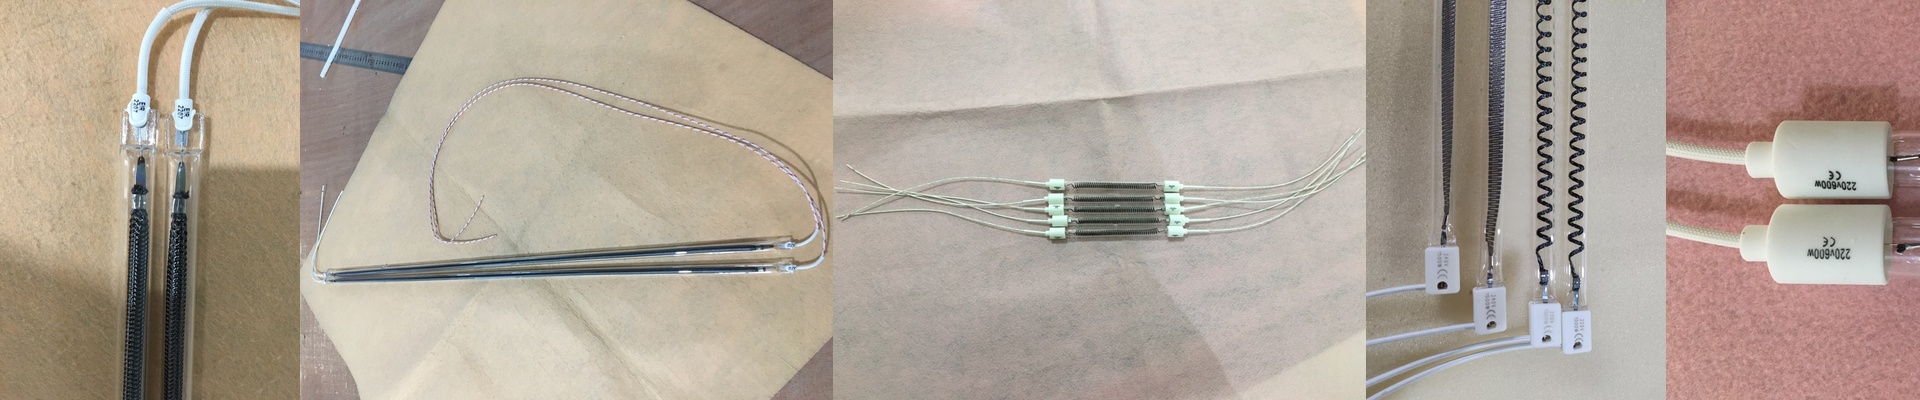
यदि आप लंबे समय तक प्रतीक्षा करने से थक गए हैं, तो शॉर्टवेव इन्फ्रारेड (SWIR) विधि का उपयोग करना ही सही विकल्प है।
ऐसा क्यों काम करता है?
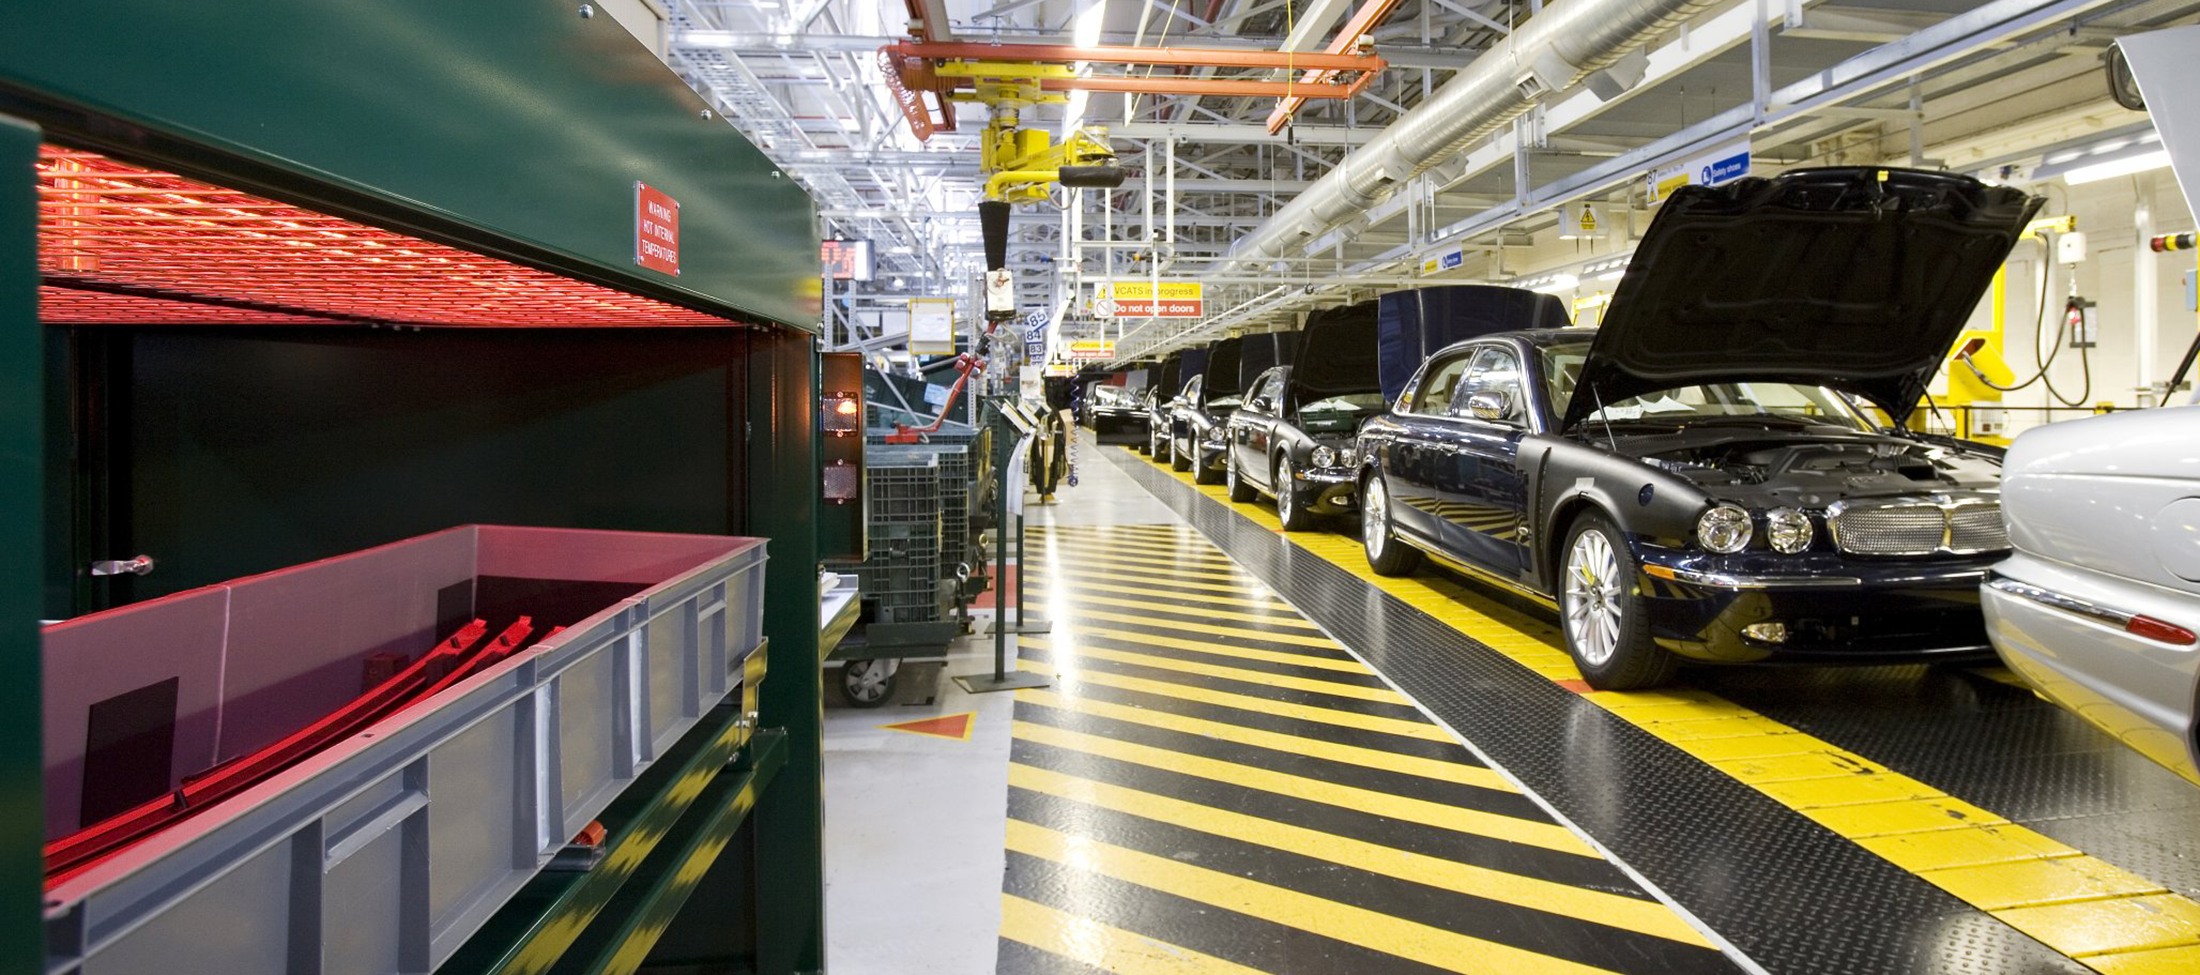
शॉर्टवेव इन्फ्रारेड में वायु के बजाय विकिरण का ही उपयोग किया जाता है। ओवन की दीवारों एवं अंदर की हवा के गर्म होने का इंतजार करने के बजाय, ऊर्जा सीधे सतह पर पहुँच जाती है… इससे आप जल्दी ही वांछित तापमान प्राप्त कर सकते हैं… इससे आपके “टनल” की लंबाई कम हो जाती है, और आपका उत्पादन भी कम नहीं होता। कुछ मामलों में तो आपका उत्पादन और भी बढ़ सकता है।
आवश्यक उपकरण/तकनीकें
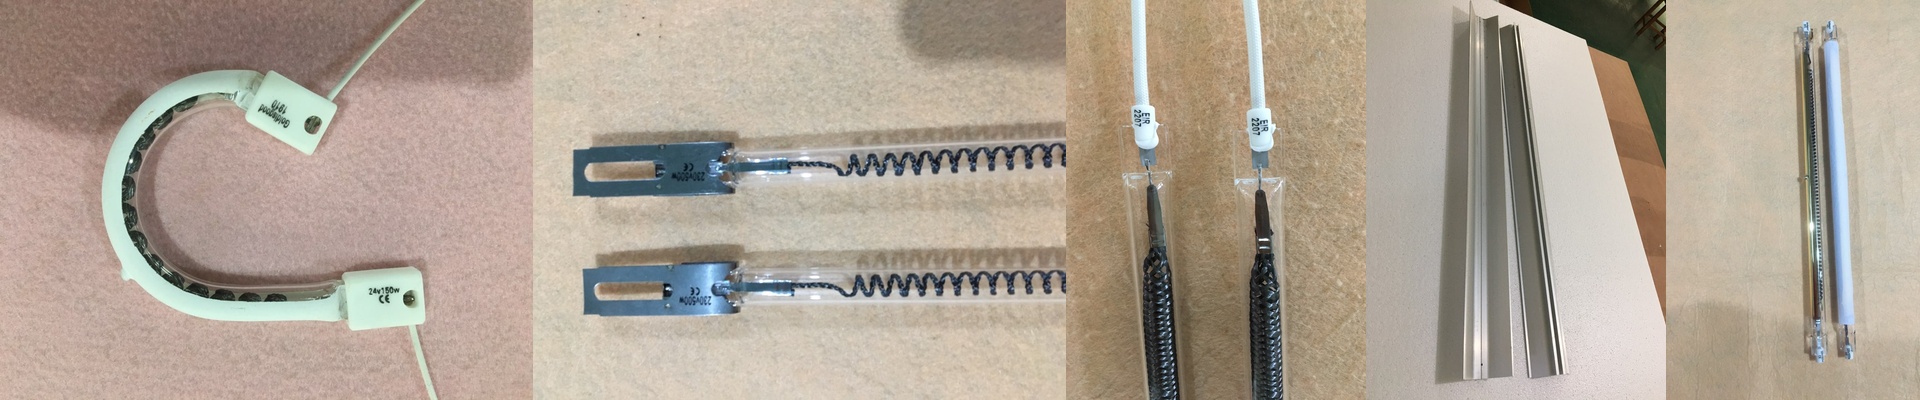
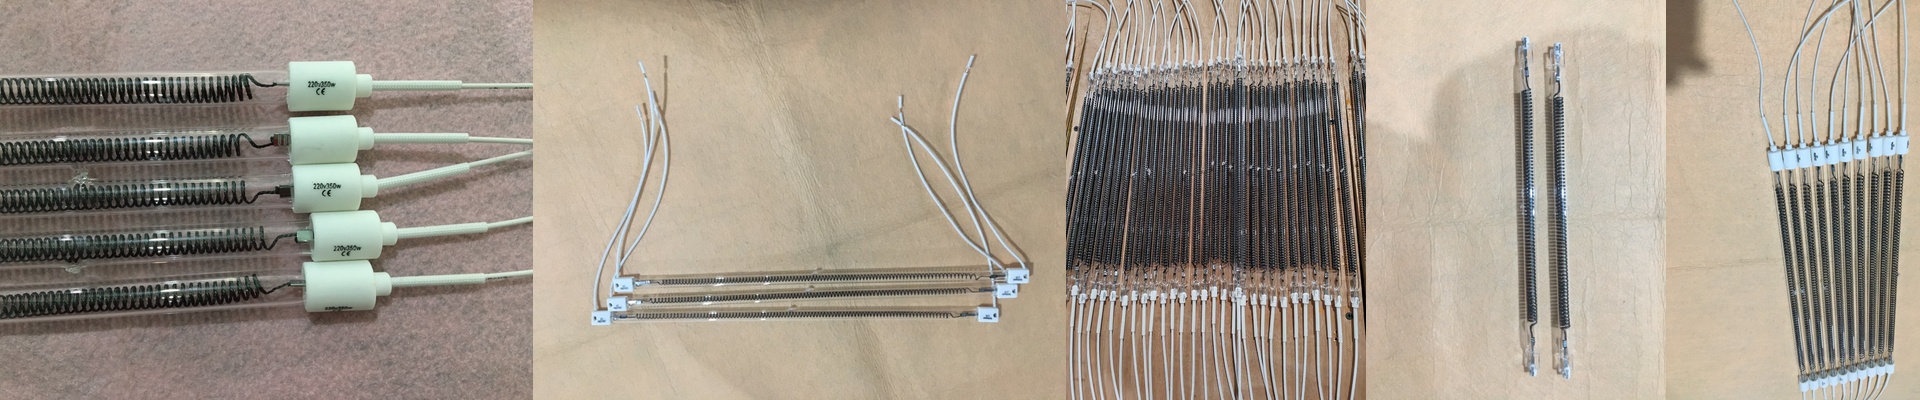
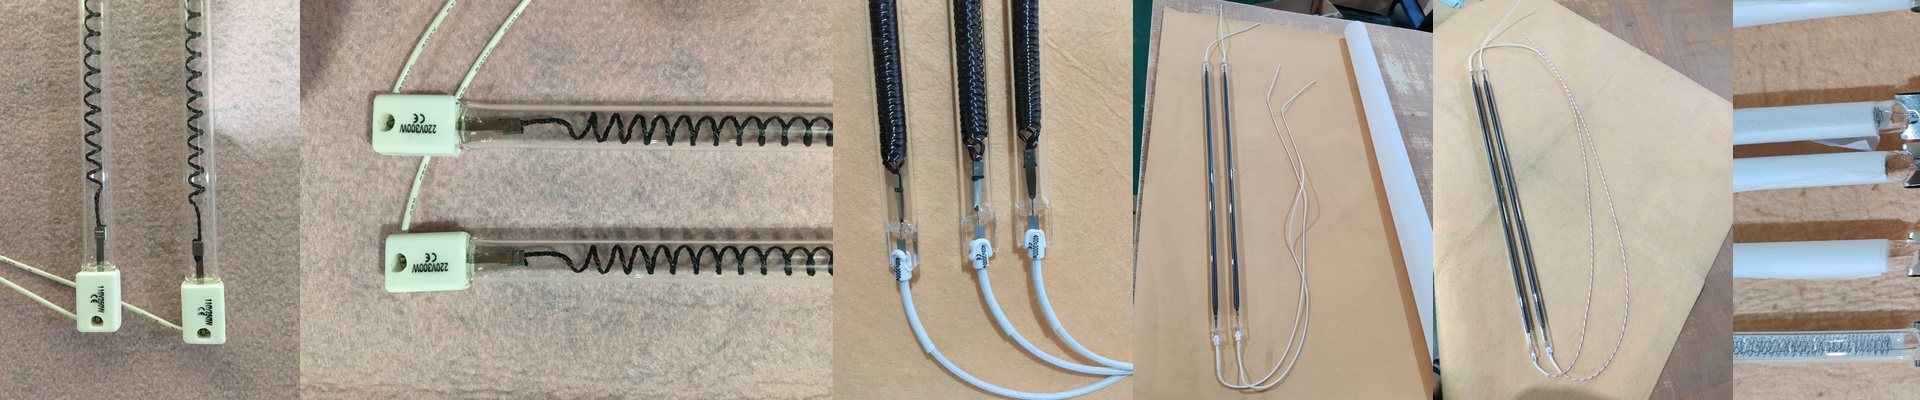
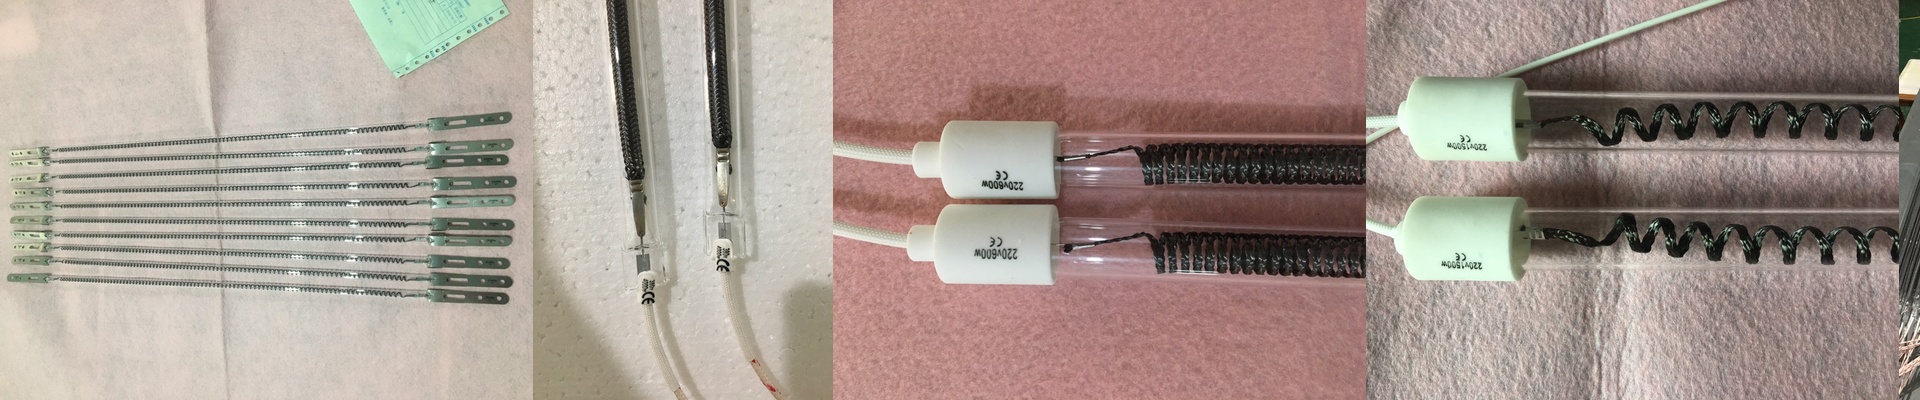
औद्योगिक उद्देश्यों हेतु आवश्यक ऊष्मा-घनत्व प्राप्त करने हेतु, हम उच्च-वॉटेज वाले लैंपों का उपयोग करते हैं… चाहे आपकी वोल्टेज 230V हो या 400V। जितनी अधिक ऊर्जा होगी, उतनी ही तेजी से विलायक वाष्पीभूत होंगे।
हम क्वार्ट्ज ग्लास से बने उपकरणों का ही उपयोग करते हैं… क्योंकि ये गर्मी को आसानी से सह सकते हैं… इन्हें आपके मौजूदा उपकरणों के स्थान पर ही इस्तेमाल किया जा सकता है… आपको बस इन्हें अपने कंट्रोलर से जोड़ना ही है… इसके अलावा, चूँकि ये हैलोजन इन्फ्रारेड हैं, इसलिए ये तुरंत ही चालू हो जाते हैं… अब आपको रेजिस्टिव हीटरों के गर्म होने का इंतजार नहीं करना पड़ेगा।
कुछ नुकसान/चुनौतियाँ
हालाँकि, उच्च-तीव्रता वाला इन्फ्रारेड कोई जादुई तरीका नहीं है… आप एक छोटे से स्थान में बहुत अधिक ऊर्जा डाल रहे हैं… यदि आपकी बेल्ट की गति सही न हो, तो सतह जल सकती है… इसलिए आपको लैंप की वॉटेज को कंटेनर की गति के अनुसार ही समायोजित करना होगा… ताकि कोटिंग ठीक से सूख सके, और सतह न जले।
और एक बात और… चूँकि आप अधिक मात्रा में उत्पाद तेजी से उत्पन्न कर रहे हैं, इसलिए आपको अपनी लाइन के अंत में उपस्थित कूलिंग उपकरणों को भी उचित रूप से व्यवस्थित करना होगा… आप तो अंतिम चरण में कोई बाधा नहीं चाहेंगे।